Проблема
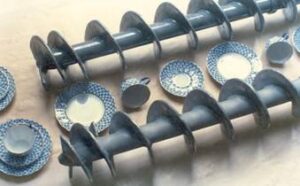
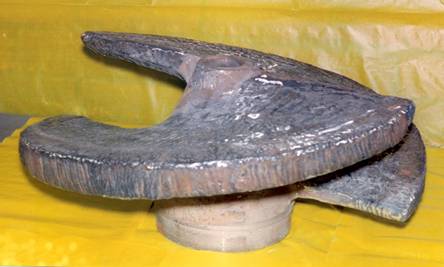
Повысить производительность заводов по производству кирпича, черепицы, снизив количество простоев по замене и ремонту шнеков формовочной машины.
Условия работы
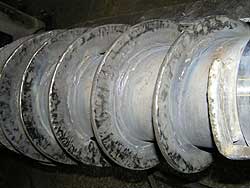
Гидроабразивный износ.
На части напорных поверхностей – сильный кавитационный износ.
Износ на сторону – до 25-40 мм.
Решение
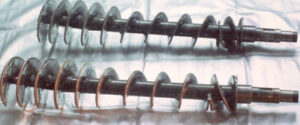
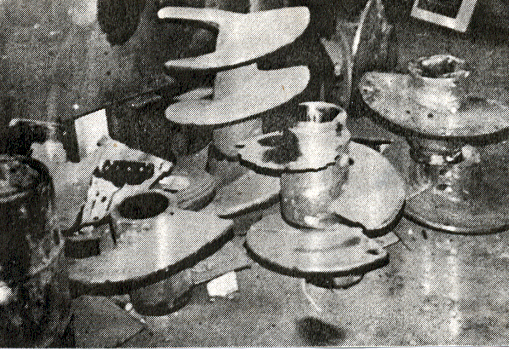
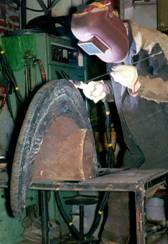
Восстановление сильно изношенных поверхностей полуавтоматической наплавкой, зачистка шлифовальными кругами.
Выполнено сложное по конструкции составное покрытие (с учетом эпюры планируемого износа).
Применение порошковых проволок различного состава для разных зон и трубчатого рэлита на кромках ребер.
Сложное составное покрытие позволяет при меньших затратах времени и ресурсов добиться более значительного повышения ресурса работы шнеков в сравнении с упрочненными электродами Т-590 (сормайт) в 5-6 раз (данные гл. механика Ревдинского кирп.завода).
При использовании дорогостоящих порошковых проволок фирмы «Кастолин» («МЕК», Германия), достигается повышение ресурса в 3- 4 раза выше, чем после наплавки сормайтом (Т-590).
Технико-экономический эффект
Стоимость восстановления с упрочнением составляет 40-75% от стоимости изготовления нового шнека.
Возможно неоднократное повторное восстановление (напротив — после упрочнения электродами Т-590 повторное восстановление чрезвычайно осложнено!).
Затраты на наплавочные материалы составляют 25-50% от стоимости материалов фирмы «Кастолин».